Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
Feuilles ASA/ABS : matériau coextrudé résistant aux intempéries pour des applications extérieures durables
Une façade de panneau blanche ou un capot de machine qui semble correct le jour de son expédition et qui devient rose crayeux après deux étés n'est presque jamais un défaut de moulage. Le support a été fixé au stade du devis et l'ABS standard ne peut pas conserver la couleur à l'extérieur sans aide.
La feuille ASA/ABS est le matériau recherché par la plupart des convertisseurs à ce stade. Cela coûte plus cher qu'une feuille ABS ordinaire et moins qu'une feuille solide ASA ou PMMA de la même épaisseur, et il conserve le comportement aux chocs et les habitudes de fabrication que les processeurs ABS utilisent déjà quotidiennement.
Définition de travail. La feuille ASA/ABS est une feuille thermoplastique coextrudée fabriquée à partir d'un noyau ABS avec une fine couche de couverture en ASA (acrylonitrile styrène acrylate) fusionnée sur une ou les deux faces pendant l'extrusion. Le capuchon porte la couleur et la résistance aux UV ; le noyau supporte l'épaisseur, la rigidité et le coût.
Qu'est-ce qu'une feuille ASA/ABS ?
La feuille ASA/ABS est un produit bi-matériau, pas un mélange, et cette distinction détermine le comportement d'un panneau après cinq étés sur un toit.
Le noyau est en ABS, dont la ténacité provient du caoutchouc butadiène. Le butadiène contient des doubles liaisons insaturées, et la lumière ultraviolette et l'oxygène attaquent directement ces liaisons, c'est pourquoi l'ABS non protégé se craie, ternit et jaunit. Le capuchon remplace le butadiène par du caoutchouc ester acrylique, une structure saturée qui résiste aux mêmes attaques sans peinture, film ou couche transparente.
Les deux polymères sont introduits dans une seule matrice et liés alors qu'ils sont encore fondus, de sorte qu'il n'y a pas de ligne adhésive ni de bord du film à soulever. Le capuchon et le noyau se dilatent et se contractent ensemble grâce au thermoformage et au cycle thermique quotidien d'une enceinte extérieure.
Trois façons dont les fournisseurs offrent la protection ASA
- Bouchon coextrudé. Environ 0,2 à 0,8 mm d'ASA par face, fusionnés dans la matrice. Altération prévisible, aucun risque de délaminage et survit aux emboutissages profonds.
- Alliage ASA/ABS. Uniforme sur toute l’épaisseur et généralement moins cher, mais les performances UV dépendent de la régularité de la phase ASA à la surface. Le fraisage ou le ponçage d'une nouvelle face enlève la protection.
- Film laminé. Un film ASA ou PVDF lié à un noyau ABS. Brillant élevé, bonne résistance aux intempéries, mais les bords peuvent se soulever et de l'air peut être emprisonné pendant le formage.
Le bouchon est le produit. Si un devis indique ASA/ABS mais ne peut pas nommer l'épaisseur du capuchon en millimètres et indiquer si le capuchon repose sur une face ou deux, vous achetez un inconnu. Inscrivez le numéro sur le dessin et sur le bon de commande.
Les producteurs de feuilles qui exploitent des lignes de coextrusion dédiées publient généralement ensemble l'épaisseur du revêtement et les performances de vieillissement, afin que vous puissiez comparer les qualités sans deviner. Cette note technique sur crosse ASA/ABS coextrudée pour pièces extérieures thermoformées montre comment ces informations sont habituellement présentées.
Pourquoi le capuchon ASA définit la durée de vie en extérieur
La durée de vie extérieure d'un panneau ASA/ABS est définie par la couche de finition et non par l'épaisseur de la feuille. Une feuille de 1,5 mm avec un capuchon de 0,6 mm durera à chaque fois plus longtemps qu'une feuille de 4 mm avec un capuchon de 0,15 mm.
Changement de couleur inférieur à 3 dE après environ 2 000 heures de vieillissement accéléré Résultat typique d'ASA/ABS coextrudé, contre 10 dE ou plus pour l'ABS non protégé dans la même exposition
Le farinage est le symptôme visible qui arrive en premier. La résine de surface se dégrade en une poudre pâle qui emprisonne la saleté et ne peut pas être polie, et la perte de brillance est mesurable bien avant que la couleur ne bouge.
Le capuchon fonctionne également comme un filtre UV. L'énergie qui autrement atteindrait le noyau ABS est absorbée dans les premiers dixièmes de millimètre, de sorte que le noyau conserve sa résistance aux chocs beaucoup plus longtemps que l'ABS non protégé de la même épaisseur. La véritable faiblesse est mécanique plutôt que chimique : grattez le bouchon avec un chariot élévateur et la dégradation commence dans cette rayure, puis s'étend latéralement.
| Type de feuille | Stabilité des couleurs et des UV | Résistance aux chocs | Thermoformage | Coût relatif |
| ABS uni | Pauvre extérieur, craies et jaunes | Élevé | Excellent | Le plus bas |
| ASA/ABS coextrudés | Très bon, décalage de couleur généralement inférieur à 3 dE | Élevé | Excellent | Modéré |
| PC/ABS avec pack UV | Passable à bon, décalage visible sur une longue exposition | Très élevé | Bon, nécessite un séchage | Modéré to high |
| Acrylique PMMA | Excellent | Faible, cassant sous impact | Limité | Modéré |
Des spécifications qui déterminent l’ajustement, le coût et le délai de livraison
Cinq chiffres contrôlent l'essentiel du prix, du délai de livraison et du risque sur une commande de feuilles ASA/ABS : l'épaisseur totale, l'épaisseur du capuchon, la taille de la feuille, la tolérance d'épaisseur et la texture de la surface.
1,0 à 12 mm Plage d'épaisseur commune
0,3 à 0,8 mm Casquette ASA par visage
plus ou moins 0,1 à 0,3 mm Tolérance d'épaisseur typique
jusqu'à 2 000 x 3 000 mm Taille de feuille commune
La couleur, l'épaisseur, la texture et la taille de coupe sont toutes spécifiées par commande, et le stock ASA/ABS semi-fini est normalement le point de départ avant toute opération secondaire telle que le formage, l'impression ou le routage.
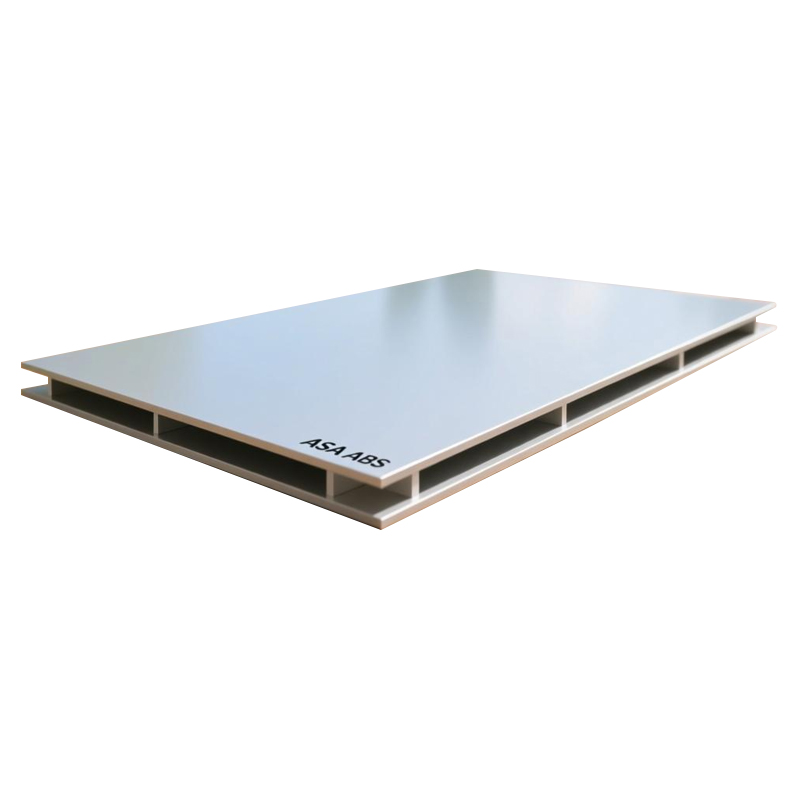
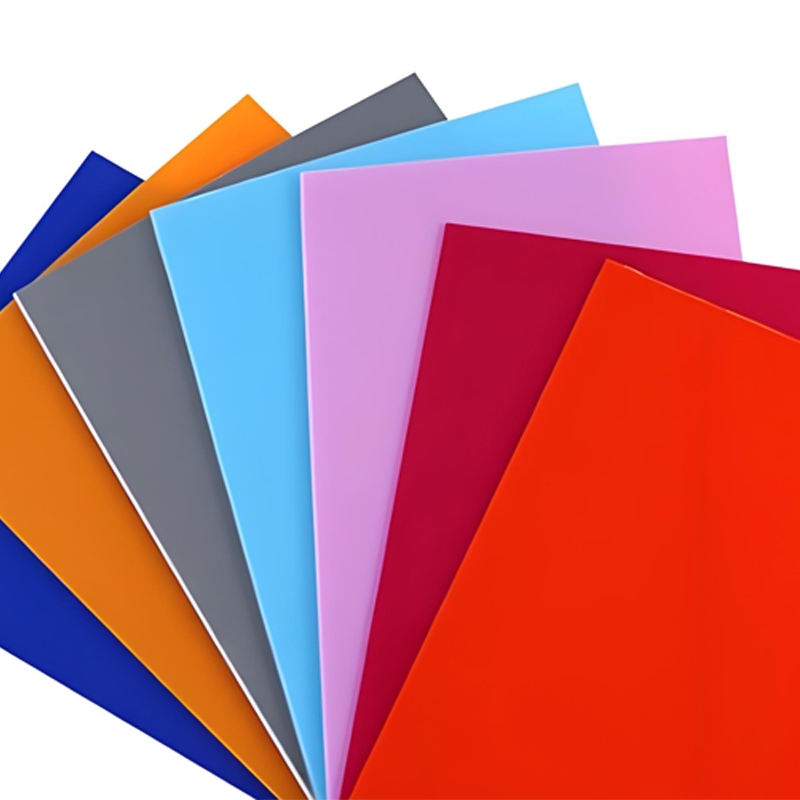
 Feuilles semi-finies ABS/ASA Les feuilles semi-finies ASA/ABS combinent les avantages des matériaux ASA et ABS, offrant une résistance aux intempéries et des performances mécaniques exceptionnelles. La surface est lisse... Voir le produit →
Quoi écrire sur le dessin
- Épaisseur du capuchon et quelles faces le portent, y compris si la face intérieure a besoin d'être protégée.
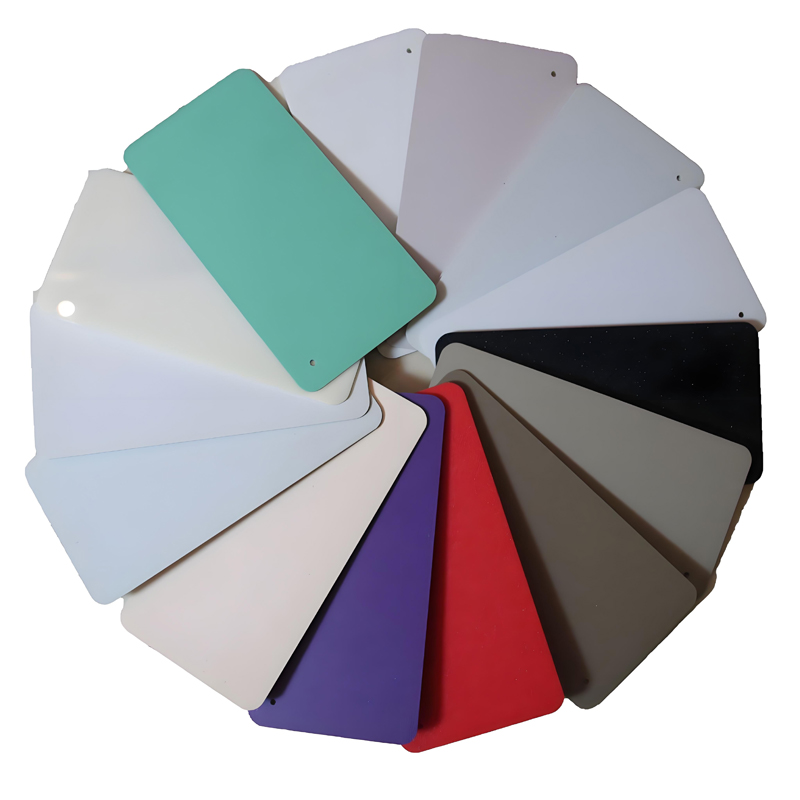
- Couleur adaptée à une norme physique, jamais à une image d’écran ou à une photo de téléphone.
- Texture de la surface, qu'elle soit cellulaire, mate ou brillante, ainsi que la direction de n'importe quel grain.
- Tolérance d'épaisseur et planéité, notamment pour les grands panneaux qui seront imprimés ou contrecollés.
- Film de masquage et intercalaire, de sorte que la feuille arrive à la ligne de formage sans marquage.
Traitez l’épaisseur du capuchon comme une ligne de spécification et non comme un adjectif marketing. Un capuchon de 0,2 mm et un capuchon de 0,6 mm sont des produits différents vendus sous le même nom et vieillissent à des vitesses différentes.
| Épaisseur | Pièce typique | Pourquoi cette gamme |
| 1,0 à 2,0 mm | Faces de signalisation, panneaux de caisson lumineux, garniture plate | Faible poids, facile à imprimer et à découper |
| 2,0 à 3,0 mm | Housses d'équipement, garnitures de caravanes et de remorques, protections de machines | Équilibre entre rigidité et formabilité |
| 3,0 à 5,0 mm | Boîtiers thermoformés, panneaux sanitaires, couvertures agricoles | Des emboutissages profonds qui laissent toujours une épaisseur de paroi utilisable |
| 6,0 à 12 mm | Panneaux et bardages extérieurs structurels | Rétention des vis et rigidité du panneau |
Fabrication : formage, usinage et assemblage
Les feuilles ASA/ABS sont thermoformées sur le même équipement que l'ABS, avec une différence qui surprend : le capuchon est une peau fine, et il s'amincit avec la feuille partout où la pièce est emboutie en profondeur.
Thermoformage et formage sous vide
- Séchez la feuille pendant 2 à 4 heures à 80 degrés Celsius si elle a été stockée à l'air humide.
- Chauffez la surface de la feuille à environ 140 à 165 degrés Celsius, mesurés sur la plaque et non sur le four.
- Maintenez des taux d'allongement proches de 1,5 pour 1 là où l'apparence compte et ajoutez des rayons de coin généreux.
- Refroidissez en dessous de 80 degrés Celsius à l'intérieur du moule avant de démouler pour éviter la déformation.
Usinage, fraisage et assemblage
- Utilisez un outil tranchant en carbure avec une vitesse de broche élevée et une avance modérée pour arrêter le maculage du capuchon.
- Eviter un ponçage important sur les faces exposées, qui enlèverait la couche protectrice.
- Le soudage au solvant et par ultrasons fonctionne bien sur les noyaux à base d'ABS.
- Le collage nécessite une légère abrasion et un essuyage au solvant uniquement du côté du noyau.
- Séchez la feuille. Deux à quatre heures à 80 degrés Celsius pour le stock stocké dans des conditions humides, puis amenez-le dans la zone de formage.
- Chauffer à la température de formage. Surface de la plaque 140 à 165 degrés Celsius, vérifiée avec une sonde de contact plutôt qu'avec le point de consigne du four.
- Formez et maintenez. Appliquez le vide ou la pression, puis maintenez pendant que la surface refroidit suffisamment pour prendre la forme de l'outil.
- Refroidir dans le moule. En dessous de 80 degrés Celsius avant le démoulage, ce qui contrôle la déformation et l'impression sur le capuchon.
- Couper et finir. Découpage CNC, polissage des bords et tout retrait de masquage, en gardant le capuchon sur la face exposée.
Mathématiques d’amincissement du plafond. Un capuchon de 0,5 mm étiré à 30 pour cent se comporte comme un capuchon de 0,35 mm au point le plus profond du tirage. Sur les parties extérieures permanentes, dimensionnez le capuchon en fonction de l'épaisseur étirée, et non de la tôle plate.
Où les feuilles ASA/ABS gagnent leur prix
La feuille ASA/ABS est rentable partout où une pièce est exposée au soleil et aux intempéries, mais n'a pas besoin de la clarté optique de l'acrylique ou de la rigidité d'un panneau composite.
- Éléments de construction extérieurs tels que bardage, façade, bordure de toit et encadrements de fenêtres.
- Garniture extérieure de caravane, de camping-car et de véhicule utilitaire, où la couleur doit survivre à des années de route et de soleil.
- Faces de signalisation et de caisson lumineux où un panneau peint ou filmé aurait besoin d'être retravaillé.
- Housses pour équipements agricoles et de construction résistantes au lavage et aux UV.
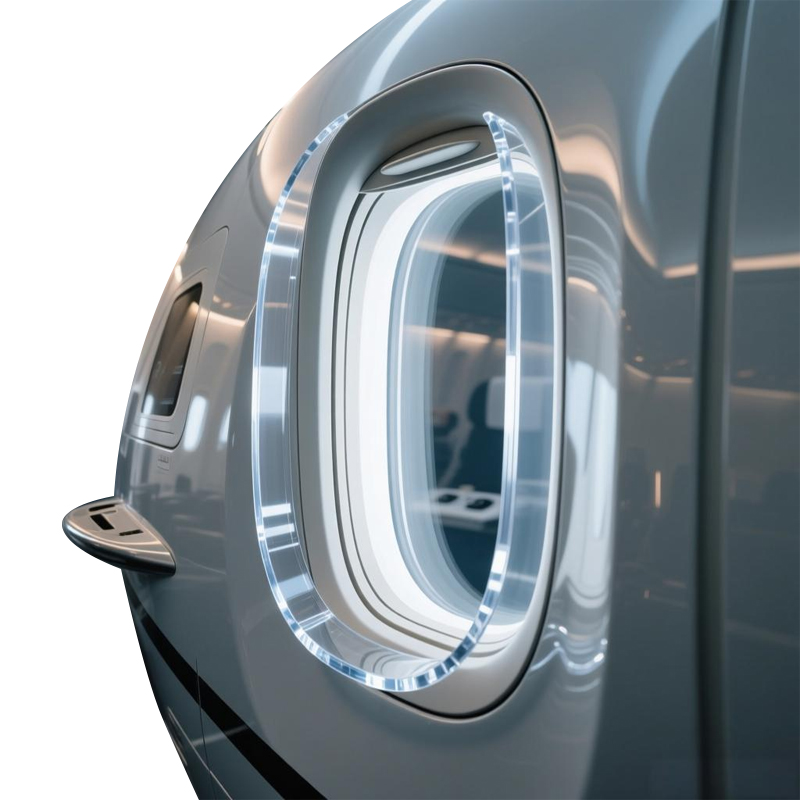
 Matériaux de construction extérieurs ABS/ASA Les matériaux de construction extérieurs ASA/ABS sont formulés avec une technologie de pointe, combinant la résistance exceptionnelle aux intempéries de l’ASA avec la haute résistance de l’ABS, fournissant... Voir le produit →
Vue du coût total. Une pièce en ABS peinte supporte la peinture, le travail de masquage, le temps de durcissement, les taux de rejet et les cycles de repeinture. Une pièce ASA/ABS non peinte ne contient rien de tout cela. Sur un panneau extérieur de deux mètres carrés, la peinture coûte souvent plus cher que la couche de finition ASA.
Une liste de contrôle de sélection pratique
Effectuez ces cinq vérifications avant d'approuver un devis ASA/ABS, car chacune d'entre elles a bloqué un projet quelque part.
- Épaisseur du capuchon en écriture. Millimètres par face, sur le dessin et sur le certificat de conformité.
- Échantillon altéré, pas un échantillon livré. Un nouveau panneau ne vous dit rien sur la stabilité des couleurs.
- Tolérance adaptée au processus. Une tolérance serrée sur une pièce emboutie est une perte d'argent, une tolérance lâche sur un panneau imprimé plat est une perte.
- Norme de couleur physique. Une puce ou une plaque, pas un fichier numérique rendu sur un moniteur non calibré.
- Former un essai sur le véritable outil. Confirmez l’amincissement du capuchon au point le plus profond avant de valider la commande.
Demandez un échantillon de 300 x 300 mm dans l'épaisseur exacte du capuchon que vous avez l'intention d'acheter, formez-le sur l'outil de production et laissez une pièce formée à l'extérieur pendant une saison complète. Ce test unique répond à plus de questions que n’importe quelle comparaison de fiches techniques.
Foire aux questions sur les feuilles ASA/ABS
L'ASA/ABS est-il la même chose que l'ABS avec un additif UV ?
Non. Un emballage UV ralentit la dégradation à l’intérieur même de l’ABS, mais le squelette butadiène reste le point faible et l’additif se consomme au fil du temps. L'ASA/ABS remplace le polymère vulnérable à la surface, de sorte que la protection ne s'épuise pas comme le fait un additif.
La feuille ASA/ABS peut-elle être thermoformée sans se fissurer ?
Oui, et il fonctionne sur le même équipement que l'ABS. Séchez la feuille pendant 2 à 4 heures à 80 degrés Celsius si elle a absorbé de l'humidité, chauffez la surface entre 140 et 165 degrés Celsius et laissez-la refroidir en dessous de 80 degrés Celsius avant de la démouler. Les angles vifs et les rapports d'allongement supérieurs à environ 1,5 pour 1 nécessitent un rayon supplémentaire.
Quelle doit être l’épaisseur du capuchon ASA pour une partie extérieure permanente ?
Pour une exposition extérieure permanente en plein soleil, 0,4 à 0,6 mm par face exposée est la plage de travail habituelle, mesurée après formage. Les capuchons de 0,2 à 0,3 mm sont courants sur les pièces à courte durée de vie et sur les applications ombragées ou intérieures.
Un panneau ASA/ABS nécessite-t-il une peinture ou une couche transparente ?
Non, le capuchon est la finition. La peinture ajoute des coûts, des étapes de processus et un nouveau point de défaillance, et l'adhérence de la peinture sur l'ASA nécessite une préparation minutieuse. L'exception est une couleur qui ne peut pas du tout être égalée avec la résine ASA, où une pièce en ABS peinte peut encore être moins chère.
Une commande ASA/ABS réussit ou échoue sur une ligne du dessin. Faites correspondre l'épaisseur du capuchon à l'exposition réelle, permettez un amincissement au plus profond et le reste du travail suit un traitement ABS ordinaire. Pour la gamme plus large de matériaux en feuilles de plastique technique fabriqués par MCH Technology, voir la gamme de feuilles de plastique technique .
Produits associés
OBTENIR UN DEVIS
Copyright© Jiangsu Mingchanghe Technology Co., Ltd. All Rights Réservé Fabricants de feuilles de plastique d’ingénierie