Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
Feuilles ASA/ABS : matériau coextrudé résistant aux intempéries pour pièces extérieures thermoformées
Demandez à tous ceux qui ont acheté des capots de machines formés sous vide, et l'histoire se répète : les pièces formées à partir d'ABS ordinaire semblent nettes à la livraison, puis passent deux ou trois étés au soleil et deviennent pâles, crayeuses et cassantes sur les bords. Le plastique n'a pas cédé mécaniquement. Le caoutchouc butadiène à l’intérieur de l’ABS ne résiste pas à la lumière ultraviolette, et cette seule limitation en est la raison. Feuilles ASA/ABS exister.
La réponse courte pour les acheteurs : formez des pièces orientées vers l'extérieur à partir d'une feuille coextrudée ASA/ABS et réservez l'ABS brut aux pièces qui vivent à l'intérieur ou à l'intérieur d'enceintes. La couche de finition ASA résiste aux intempéries, tandis que le noyau ABS conserve la résistance aux chocs et le comportement de formage auxquels votre outillage existant s'attend déjà. Les sections ci-dessous expliquent comment fonctionne la structure, ce qu'il faut spécifier et où le coût supplémentaire est amorti.
Qu'est-ce qu'une feuille ASA/ABS ?
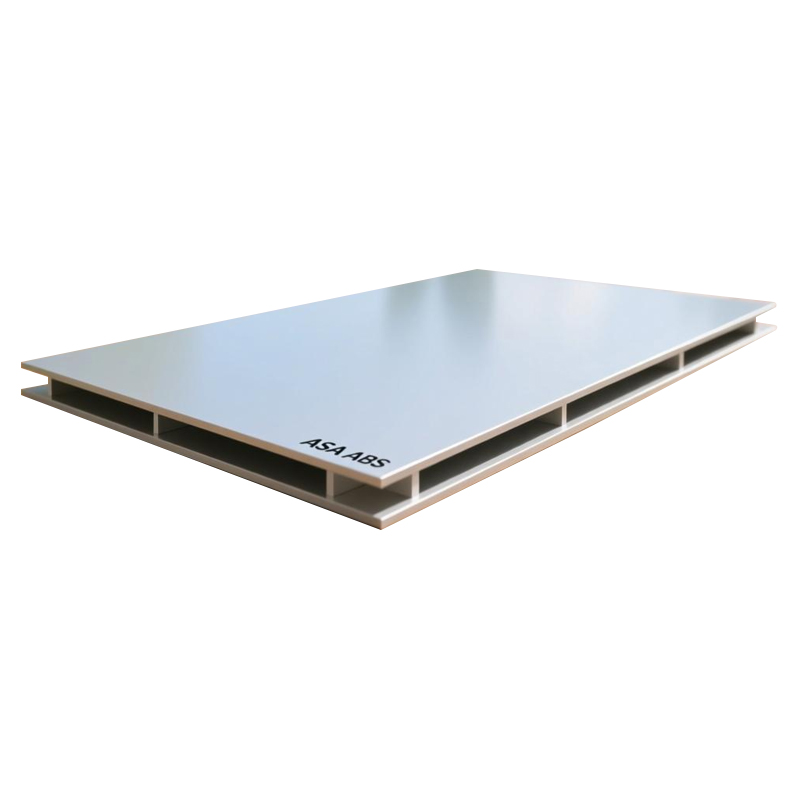
Une feuille ASA/ABS est un produit coextrudé et non un composé mélangé passé une seule fois dans la filière. La ligne d'extrusion alimente simultanément deux polymères à travers une filière commune : une peau d'ASA (acrylonitrile styrène acrylate) sur un noyau d'ABS. Les constructions à un seul côté placent l'ASA sur la surface exposée aux intempéries ; les versions recto-verso, généralement écrites ASA/ABS/ASA, protègent les deux faces de la pièce finie.
L’écart chimique entre les deux couches est petit en nom et grand en résultat. Les deux sont des styrènes avec une phase acrylonitrile pour la rigidité et une phase caoutchouc pour la ténacité. Dans l'ABS, ce caoutchouc est le butadiène, et sa structure moléculaire est exactement ce que la lumière UV attaque. Dans l’ASA, la phase caoutchouc est plutôt un ester acrylique. Remplacez le caoutchouc et la surface cessera de jaunir et de se fariner sous la lumière du soleil.
La division du travail Cap-and-Core
La peau de l'ASA est mince par rapport au noyau, ne représentant souvent qu'une petite fraction de la jauge totale, mais elle supporte la quasi-totalité du travail d'altération. Étant donné que le capuchon est pigmenté sur toute son épaisseur, la couleur fait partie intégrante de la surface plutôt que de rester dans un film de peinture. Une égratignure peut exposer une teinte différente en dessous, mais il n'y a pas de peinture qui s'écaille comme le fait une finition pulvérisée.
Le noyau ABS apporte les propriétés qui font que la feuille vaut la peine d'être formée : une résistance élevée aux chocs, une bonne résistance à la fusion pour les étirages sous vide profond et des températures de formage proches de l'ABS standard. En pratique, cela signifie que les outils de thermoformage et les profils de chauffage existants sont transférés avec une requalification minimale.
ASA/ABS vs ABS ordinaire et ASA solide
Pour la plupart des décisions d'approvisionnement, trois candidats sont assis sur la table : une feuille ABS ordinaire, une feuille coextrudée ASA/ABS et une feuille ASA solide. Chacun a une place défendable. Les erreurs courantes consistent à payer pour la résistance aux intempéries dont une pièce n'a jamais besoin, ou à l'omettre pour des pièces qui en ont clairement besoin.
| Propriété | Feuille ABS unie | Feuille coextrudée ASA/ABS | Feuille ASA solide |
|---|---|---|---|
| Rétention de la couleur et du brillant en extérieur | Pauvre ; jaunes et craies sous UV | Bon sur les visages coiffés ; la casquette porte la protection météo | Bon sur toute l'épaisseur |
| Résistance aux chocs | Élevé | Élevé, driven by the ABS core | Bon, généralement plus dur et plus rigide que l'ABS |
| Comportement au thermoformage | Fenêtre de traitement simple et large | Proche de l'ABS ; les tirages profonds et les détails de texture se transfèrent bien | Formable mais plus rigide, peut nécessiter des réglages ajustés |
| Coût relatif | Le plus bas | Milieu ; la prime couvre la couche de couverture | Élevéest at equivalent gauge |
| Meilleur ajustement | Boîtiers intérieurs, pièces intérieures, emballages | Habillage extérieur, habillage extérieur véhicule, signalétique | Pièces fortement exposées nécessitant une résistance aux intempéries sur toute la profondeur |
Une autre comparaison est importante dans la pratique : ASA/ABS versus ABS peint. La peinture ajoute une étape de processus, un mode de défaillance sous forme d'éclats et de pelage, et repeint la logistique tout au long de la durée de vie. Un capuchon ASA intégré supprime l'atelier de peinture de l'équation pour les pièces extérieures colorées, c'est pourquoi de nombreux programmes d'équipement automobile et extérieur ont évolué dans cette direction.
Comment spécifier une feuille ASA/ABS
Jauge, couche de finition et faces recouvertes
La plupart des pièces thermoformées de cette famille ont un calibre total compris entre 1,5 et 6 mm environ, les calibres plus lourds étant réservés aux panneaux structurels. Dès le départ, deux questions doivent figurer dans votre demande d'offre : combien de faces portent le capuchon ASA et quelle part de l'épaisseur totale le capuchon représente. Une pièce qui ne montre qu'une seule face vers le ciel peut souvent être achetée avec un seul capuchon à un meilleur prix, tandis qu'une enseigne ou un panneau de spa double face nécessite une protection sur les deux faces.
Couleur, brillance et texture
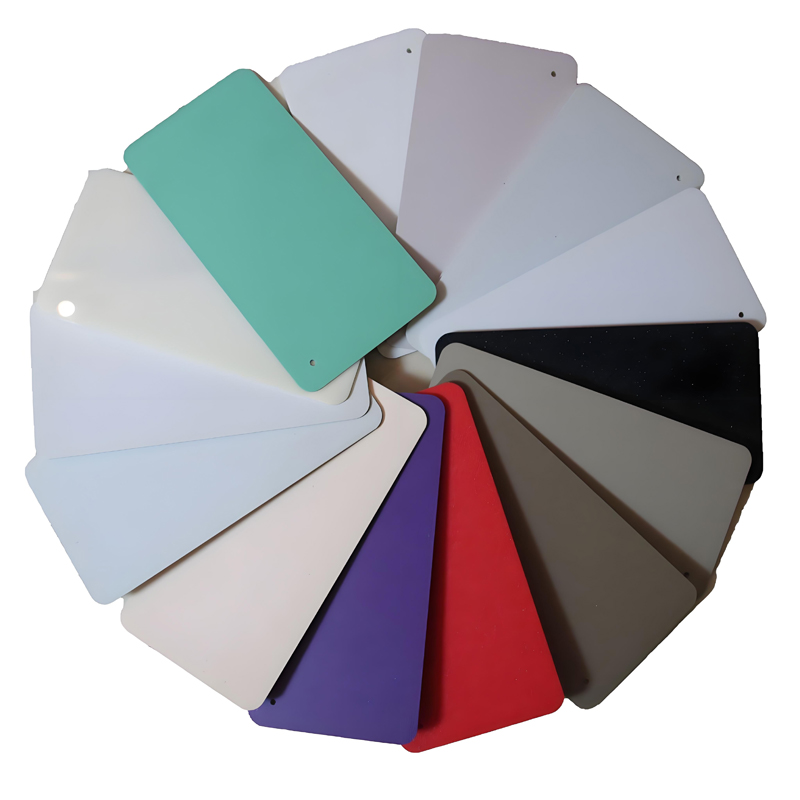
Étant donné que la couleur réside dans la couche de finition, la correspondance des couleurs est un exercice de couche de finition. Les fournisseurs peuvent faire correspondre une teinte cible et proposer des niveaux de brillance allant de très brillant à mat à texture fine ; les surfaces texturées masquent également les marques d'outils et les éraflures mineures sur les grandes pièces. Demandez une plaque de couleur signée et conservez-la comme référence d'acceptation pour chaque lot.
Données sur les intempéries qui valent la peine d'être demandées
« résistant aux intempéries » ne signifie pas grand-chose sans chiffres. Demandez au fournisseur la différence de couleur (delta E) et la rétention de brillance après une exposition accélérée définie, par exemple un test à l'arc au xénon selon la norme ISO 4892 ou une exposition fluorescente aux UV selon la norme ASTM G154, et convenez des heures d'exposition et des seuils de réussite avant la production. Ce document unique évite la plupart des litiges concernant la décoloration après la livraison.
Formage et finition en atelier
Au sol, l'ASA/ABS se comporte comme le noyau ABS sur lequel il est construit. Il forme sous vide et sous pression avec la résistance de fusion nécessaire pour les emboutissages profonds, ramasse les détails de texture fins du moule et coupe proprement. Les adhésifs et les colles à solvant développés pour les styrènes fonctionnent généralement, et de la peinture ou un film décoratif peuvent toujours être appliqués lorsqu'un projet nécessite un effet spécial.
Deux précautions pratiques s’appliquent. Conservez le film de masquage protecteur PE pendant le formage et la manipulation jusqu'à l'assemblage final, car un capuchon rayé est le seul défaut que ce matériau ne peut pas cacher de par sa conception. Et si les spécifications de la pièce exigent un caractère ignifuge, confirmez qu'une version modifiée FR est disponible dans la même construction au lieu de supposer que la qualité standard sera satisfaisante.
Où le plafond ASA s’amortit
L’économie est simple. Le capuchon ASA coûte plus cher que l'ABS nu, et il rapporte cet argent partout où la lumière du soleil atteint la pièce pendant des années :
- Habillage extérieur automobile et véhicule utilitaire : spoilers, boîtiers de rétroviseurs, entourages de calandre, éléments de carrosserie de camion, coffres de toit.
- Équipements motorisés extérieurs : capots de tracteurs de pelouse, carénages de coupe-bordures et de tronçonneuses, enceintes de génératrices.
- Pièces pour camping-cars et caravanes : panneaux de carrosserie, enjoliveurs de passage de roue, coffres d'équipement de toit.
- Boîtiers pour infrastructures de télécommunications, d’électricité et d’eau installés à l’extérieur toute l’année.
- Signalisation extérieure et affichages publicitaires, meubles de jardin et de terrasse, panneaux de spa et boîtiers de matériel agricole.
Les pièces intérieures justifient rarement le plafond : les boîtiers d'appareils électroménagers à l'intérieur d'un bâtiment, les garnitures intérieures, les plateaux de manutention et les composants intérieurs d'automobiles fonctionnent tous très bien avec de l'ABS ordinaire. C'est en traçant clairement cette limite au stade de la nomenclature que se réalisent les économies.
Liste de contrôle de l'acheteur avant de commander
- Confirmez combien de visages sont plafonnés en ASA et la part du plafond dans la jauge totale.
- Indiquez la couleur et le brillant cibles et signez une plaque de couleur avant la production.
- Demandez des données delta E et de rétention de brillance suite à une altération accélérée, avec des heures et des seuils convenus.
- Confirmez les tolérances de calibre, de planéité et de taille de feuille, ainsi que le masquage de protection sur les faces recouvertes.
- Renseignez-vous dès le début sur les qualités FR si les spécifications ou le marché final les exigent.
- Convenez de la manière dont la couleur d'un lot à l'autre sera contrôlée lors des commandes répétées de nuances personnalisées.
Choisir un fournisseur pour les feuilles ASA/ABS
L'ASA/ABS étant un produit en alliage coextrudé, la formulation et la capacité de la ligne du fournisseur comptent autant que la fiche technique. Jiangsu MCH Technology (MCH) construit sa gamme autour de la famille ABS : feuilles ABS, ABS ignifuges, PC/ABS, TPU/ABS et ASA/ABS, aux côtés de HDPE, HIPS et PMMA. L'entreprise personnalise la couleur, l'épaisseur, le motif et la taille sur trois lignes de production, avec des exportations vers l'Europe, les Amériques, l'Asie du Sud-Est et le Moyen-Orient. Pour un acheteur, cette étendue est importante d'une manière pratique : lorsqu'un programme mélange des pièces ABS intérieures avec des pièces ASA/ABS extérieures, un fournisseur peut conserver la logique de couleur et de jauge pour les deux.
Commencez la conversation avec la pièce plutôt qu'avec le nom du matériau : où elle vit, quelles faces voient le soleil, la jauge cible, la norme de couleur et de brillance et les seuils de vieillissement que vous accepterez. Avec ces cinq réponses sur la table, une cotation ASA/ABS devient une spécification plutôt qu'une supposition.
Produits associés
OBTENIR UN DEVIS
Copyright© Jiangsu Mingchanghe Technology Co., Ltd. All Rights Réservé Fabricants de feuilles de plastique d’ingénierie